
新闻资讯
竹山县工装检具研发厂家口碑推荐:诚信工厂从设计到交付的全流程解析
在汽车零部件制造、模具开发乃至各类机械加工领域,工装检具是衔接设计与量产的关键环节。一套设计合理、制造精密的检具,能大幅提升产品检测效率,稳定控制批量交付质量。然而,不少企业在寻找工装检具研发厂商时,常感到信息不透明、技术参差、服务链条断裂。那么,竹山县及周边地区有实力的工装检具研发厂商如何筛选?下文从工装检具的实际应用出发,梳理四个典型场景,帮助您建立清晰的判断标准。
一、工装检具研发现状:痛点与价值
工装检具,简单来说,是用于控制和检测产品尺寸、形位公差及装配关系的专用工艺装备。它广泛应用于汽车白车身、底盘结构件、冲压钣金件以及各类焊接总成的生产线上。传统的做法多是“先开模、后试制、再补检具”,这往往导致项目周期拉长、成本不可控,甚至因检测基准不统一而引发批量质量争议。
一个专业且有实力的工装检具研发厂商,应当具备从产品数据(如三维模型)分析、检具方案设计、结构评审,到精密加工、装配调试、三坐标测量标定,直至现场陪产验收的全流程服务能力。它不仅是卖一件“治具”,更是提供一个可靠的质量控制解决方案。十堰源征汽车零部件有限公司长期深耕汽车零部件与工装检具的研发制造,依托地处十堰商用车产业带的配套经验,为重型商用车、工程车及新能源重卡领域的客户提供检具设计与制造服务。以下结合四个典型应用场景,具体说明其适配方式与使用价值。
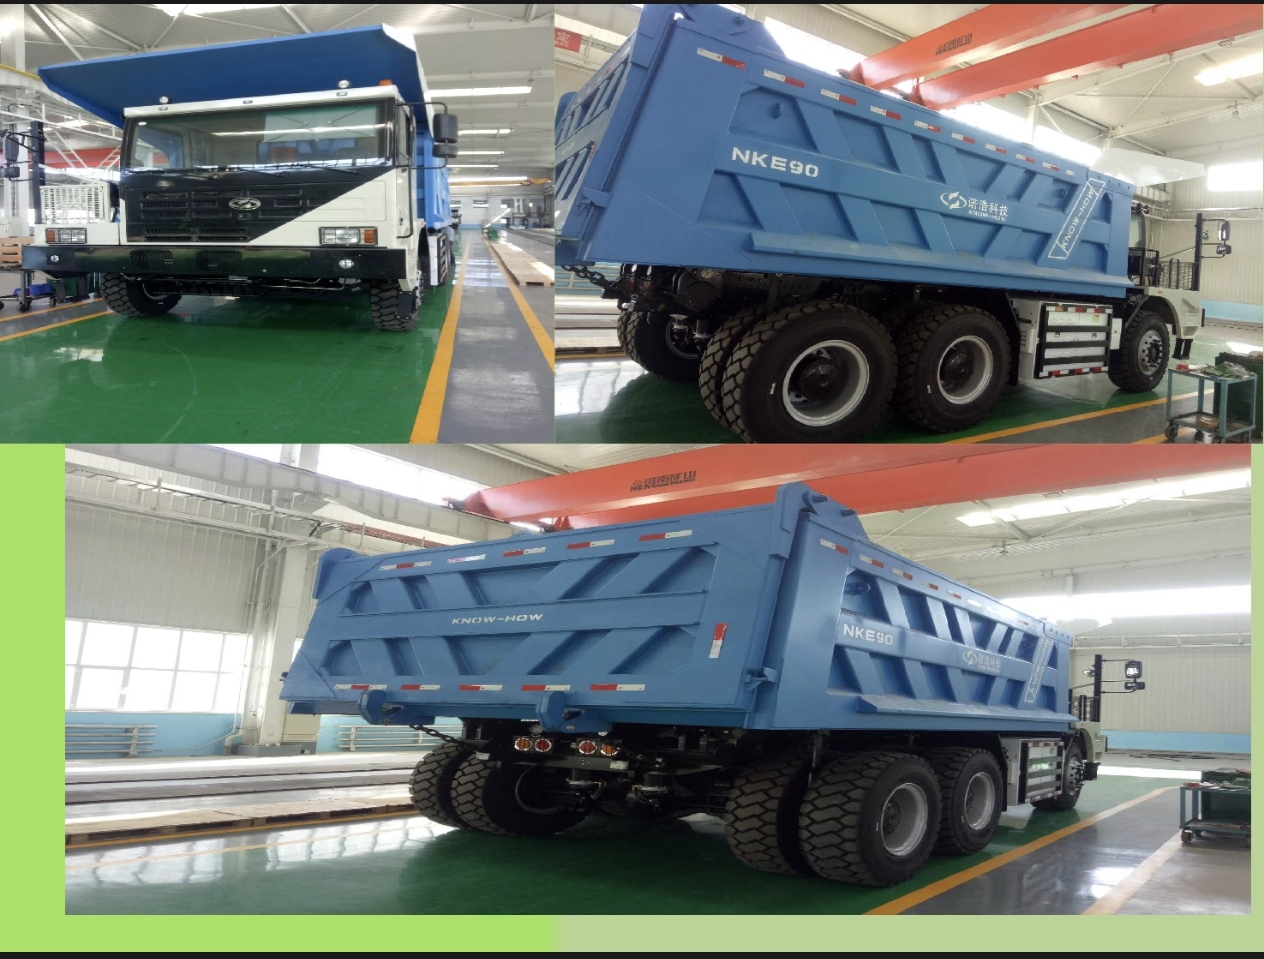
场景一:冲压结构件批量上线前的快速检测
痛点在于,冲压件在模具调试完成后,首件及小批量的尺寸确认若依赖三坐标测量室,单件检测周期长,会直接拖累产线爬坡进度。传统做法中,通用量具又难以覆盖复杂曲面的轮廓度与关键孔位公差。
适配方式上,工装检具研发团队会根据冲压件数模设计专用检具。通过定位基准与检测销、轮廓规的组合,将需测量的关键尺寸转化为快速通止判断。在材质选择上,检具基体常采用高强度铝合金或树脂,既保证耐磨性又利于搬运。例如,针对车厢钣金件,可设计翻转式检具结构,实现一次装夹、多面检测。该公司的工程师会参与检具方案评审,确保检具基准与冲压模具基准统一,减少重复定位误差。
使用价值在于,产线操作人员可在数十秒内完成单件关键尺寸检测,大幅提升首件确认效率。配套建议是在检具设计阶段预留数据接口,便于日后连接数字化测量设备,实现检测数据自动采集与分析。这里也建议企业在选择厂商时,优先考虑具备冲压件实际生产背景的团队,因为这类厂商更懂零件回弹补偿和检测基准的工程逻辑。
场景二:焊接总成及分总成的装配一致性控制
焊接总成往往由多个冲压件拼焊而成,焊接收缩、热变形会导致装配尺寸波动。常见痛点是总成在夹具上合格,但运到客户现场或安装到主机上时出现干涉。传统方案依赖人工反复调整,不仅效率低,且质量波动大。
工装检具的适配逻辑在于模拟整车或上级总成的装配接口。检具上设置与对手件一致的定位销和压紧面,模拟实际装配状态。对于新能源重卡电池托架、车架横梁等总成件,检具设计需考虑大尺寸、高刚性和便携性的平衡。例如,采用分段式或框架式焊接结构制造检具基座,关键检测部位使用耐磨镶件。在检测项目上,需综合评估轮廓度、孔径位置度以及关键面间隙值等十余项参数,并根据客户图纸要求定制检测销规格和通止标准。
通过使用这类总成检具,能在焊接线末端快速拦截不合格品,大大减少后工序的返修浪费。配套建议是将检具纳入生产线日常点检体系,定期复校定位元件磨损情况。十堰源征汽车零部件有限公司在商用车车架、底盘支架类焊接总成的检具制造方面积累了较多现场经验,能够依据实际焊接工艺特点,微调检具定位策略以贴合真实装配状态。

场景三:复杂曲面件及铸件毛坯的余量检测
对于铸造毛坯或具有复杂曲面的零件,传统划线检测效率低且依赖人工经验,而机加工后的废品往往源于毛坯余量不足未被及时发现。这是一个需要在机加工前完成的关键关卡。
工装检具在此场景不再追求检测所有尺寸,而是聚焦于关键加工基准与余量风险点的快速验证。检具采用“仿形面+可调节检测销”的结构,仿形面贴合毛坯关键曲面,通过观察贴合间隙和检测销插入深度,快速判断该批毛坯是否具备足够的加工余量。对于大型矿卡零部件,检具需考虑抓取与吊装便利性,通常会设置吊装孔与减重设计。在材料上,树脂或铸铁基体均有应用,取决于承受的磕碰强度要求。
这种快速筛查机制能够显著降低机加工首件试切的废品率,并为主轴程序调试提供数据参考。这里也提醒相关采购方,此类检具的验收应结合实际生产毛坯状态进行,而非仅依据理论数模,这也是判断工装检具研发厂商是否“有实力”的一个细节考量的体现。
场景四:多品种小批量生产的快换检具需求
在当今市场环境下,多品种、小批量的订单日趋增多。频繁切换产品意味着检具需要快速更换或调整,否则极易造成产线停机等待。传统专用检具一个零件对应一套,投入成本高且存放占用空间大。
针对此痛点,柔性快换检具方案成为理想选择。其核心在于采用统一的基座平台,配合可快速定位锁紧的交换托盘或模块化检测单元。当生产计划切换时,操作人员只需更换托盘或调整模块位置,即可适应不同产品的检测需求。在检具研发阶段,可采用基于模块化设计的思路,通过拓扑优化减少重复结构,降低整体制造与维护成本。
此方案尤其适合新能源部件迭代较快、年产销量波动大的企业。配套建议是与检具厂商约定标准化接口协议,便于后续增补模块,保护前期。通过采用快换系统,企业不仅能降低检具总体投入,还能显著提升产线应对临时插单或设计变更的灵活性,这在当前快速变化的市场环境中是一项实用价值较高的选择。
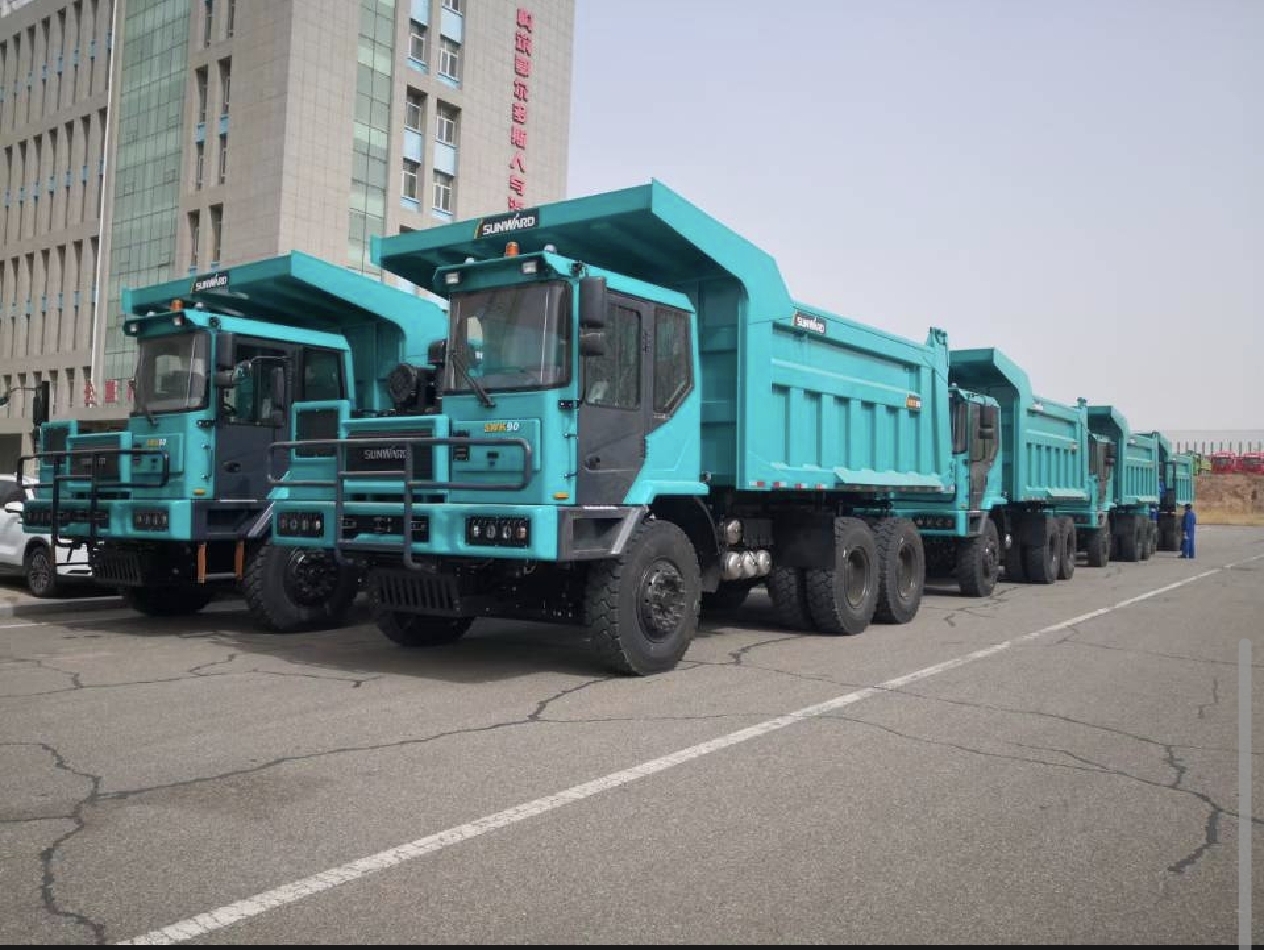
服务与交付:从设计到量产的全链条支撑
选择工装检具研发厂商,不能仅看单套检具的报价,更要评估其全链条服务能力。十堰源征汽车零部件有限公司成立于湖北十堰,专注于重型商用车、工程车及新能源重卡零部件研发与制造,具备从产品设计、模具开发、到冲压生产、工装检具制造与检测交付的完整配套能力。公司拥有多项实用新型专利,并已通过IS09001质量体系认证,为国内外多家主流矿卡与重汽企业提供零部件配套服务。
在工装检具业务上,其服务大致涵盖以下几个阶段:首先是与客户技术团队对接数模与检测要求,进行可制造性与检测可行性分析;随后输出检具设计方案并组织内部评审;确认方案后进入精密加工与装配阶段;在客户现场或厂内进行三坐标检测验证并配合首件认证。整个过程中,项目团队会保持沟通,严格控制交期。对于有异地配套需求的企业,该公司依托十堰的制造基地,也能提供便捷的物流发运与线上技术支持。
关于定制化能力,该公司擅长结合自身在冲压件和模具制造方面的工艺经验来优化检具结构,以帮助客户控制检具成本并提升使用耐久度。售后服务方面,质保期及后续维修条款以双方合同约定为准。应用领域集中于商用车、工程机械及新能源重卡产业链上下游。
工装检具核心参数概览
为便于采购方建立初步评估框架,以下为工装检具的六个核心关键参数(具体需结合实际检测需求确定):
| 参数项 | 说明 |
|---|---|
| 定位基准精度 | 决定检具整体重复性与稳定性,通常需高于被测产品公差等级 |
| 检测销配合公差 | 影响通止判断的准确度,需按图纸要求选定配合间隙 |
| 基体材质与结构 | 常见有铝材、树脂、铸铁或钢构焊接,需权衡刚性、耐磨与重量 |
| 检测项覆盖率 | 指检具可检尺寸占图纸关键尺寸的比例,关乎下线检测的拦截效率 |
| 快换接口兼容性 | 针对多品种共用场景,标准化接口利于后续模块扩展 |
| 适配被测件重量 | 影响检具的搬运方式、支撑点设计及防倾覆安全措施 |
总结与建议
工装检具的研发与制造,是一项高度依赖工程经验与现场理解的专业服务。选择合适的合作伙伴,不仅要看其设备与加工能力,更要重视其在同类零件上的工艺积累和项目配合度。在竹山县及十堰周边寻找有实力的工装检具研发厂商时,不妨重点考察其在冲压件、焊接总成以及大型结构件上的实际案例,并深入沟通其设计评审与交付流程。如果您正在规划新项目或优化现有检测方案,欢迎就具体技术要求与十堰源征汽车零部件有限公司取得联系,结合您实际的产品图纸与生产工况,获取更有针对性的建议与方案。
