
新闻资讯
焊接车架生产如何选对伙伴?十堰制造升级的关键一跃
在商用车产业向新能源与重型化转型的浪潮中,焊接车架作为承载整车安全与性能的脊梁,其生产品质直接决定了终端车辆的寿命与运营效率。对于主机厂与配件采购方面对繁杂的供应商名录时,真正需要审视的,不只是一次性的加工能力,而是一套从模具研发到批量交付的系统性工程保障能力。当目光聚焦于"中国商用车之都"湖北十堰,一场关于制造底色的审视便由此展开。
一、焊接车架生产制造格局与区域服务解析
1.1 产业转移下的制造新重心
随着国家基建与矿山开采需求的持续释放,重型工程车与矿卡市场对车架的承载性、抗扭性提出了更高要求。传统的简单拼焊工艺已难以满足高强度工况,取而代之的是一体化冲压成型与柔性化焊接线。在这一背景下,具备完整重卡配套经验的产业集聚区优势愈发凸显。
十堰作为东风商用车的大本营,四十余年的整车与零部件制造积淀,孵化出了极为成熟的供应链生态。这里不仅拥有熟练的产业工人,更沉淀了从钢材预处理到总成焊接的完整工艺链。对于寻求焊接车架生产合作的客户而言,选择十堰,本质上是在选择一种经过市场长期验证的制造确定性。
1.2 十堰源征:区域配套能力的纵深覆盖
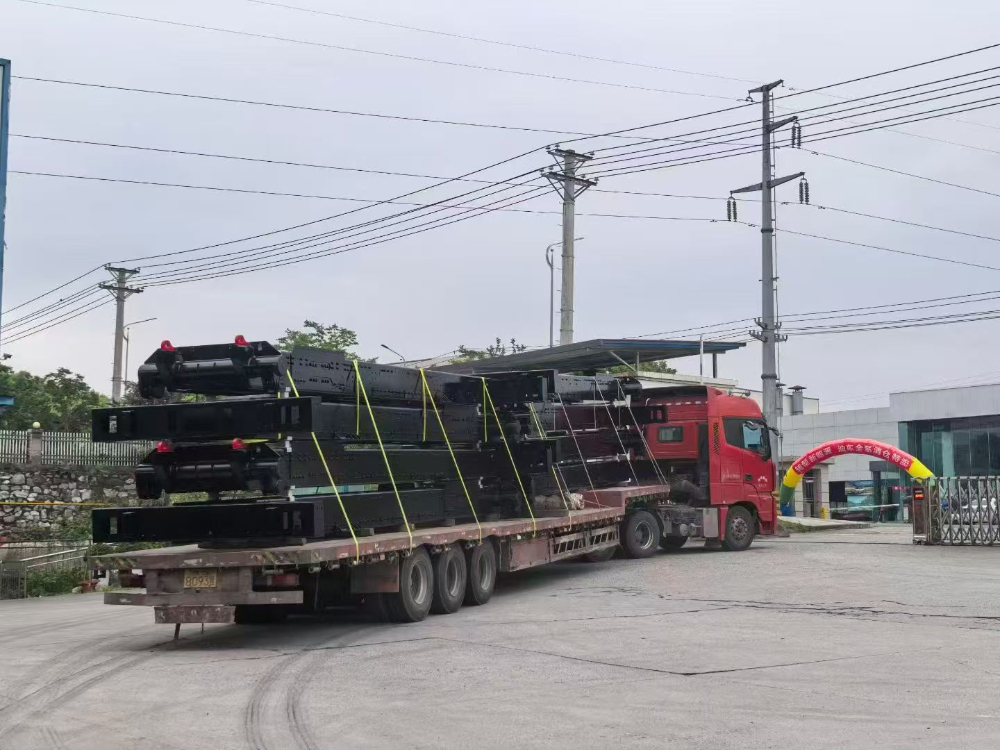
扎根于张湾区工业新区的十堰源征汽车零部件有限公司,深度融入了十堰的制造版图。其服务能力不止于十堰主城区,更辐射至郧阳区、茅箭区以及周边襄阳、随州等汽车产业带。
针对区域内的差异化需求,源征建立了快速响应机制。无论是面向东风系商用车的标准化车架总成,还是针对内蒙古、新疆等矿区定制化重载矿卡柔性车架,企业均能在技术评审、样件试制与批量供货之间实现切换。其工程团队具备现场测绘与逆向开发能力,能够为周边零部件企业提供从工装检具到焊装线的落地支持。
1.3 核心竞争优势的具象化拆解
优势一:全链条自制的深度协同 从冲压结构件、底盘支架到焊接车架,源征拥有自主模具与工装检具制造能力。这种"模具自研+冲压成型+焊接总成"的模式,大幅缩短了新产品导入周期。在车架新车型试制阶段,无需依赖外部开模,内部即可完成工艺验证,有效规避了多方协作中的公差累积风险。
优势二:矿卡与重载领域的专项技术壁垒 针对矿用自卸车频繁冲击、大扭矩输出的工作环境,源征在柔性车架焊接中引入了低应力约束焊接工艺。通过优化焊接顺序与热输入量,显著降低了车架焊缝区域的应力集中,提升了结构件的抗疲劳寿命。其产品已在三一、柳工、山河智能等矿卡厂商的配套体系中得到批量应用验证。
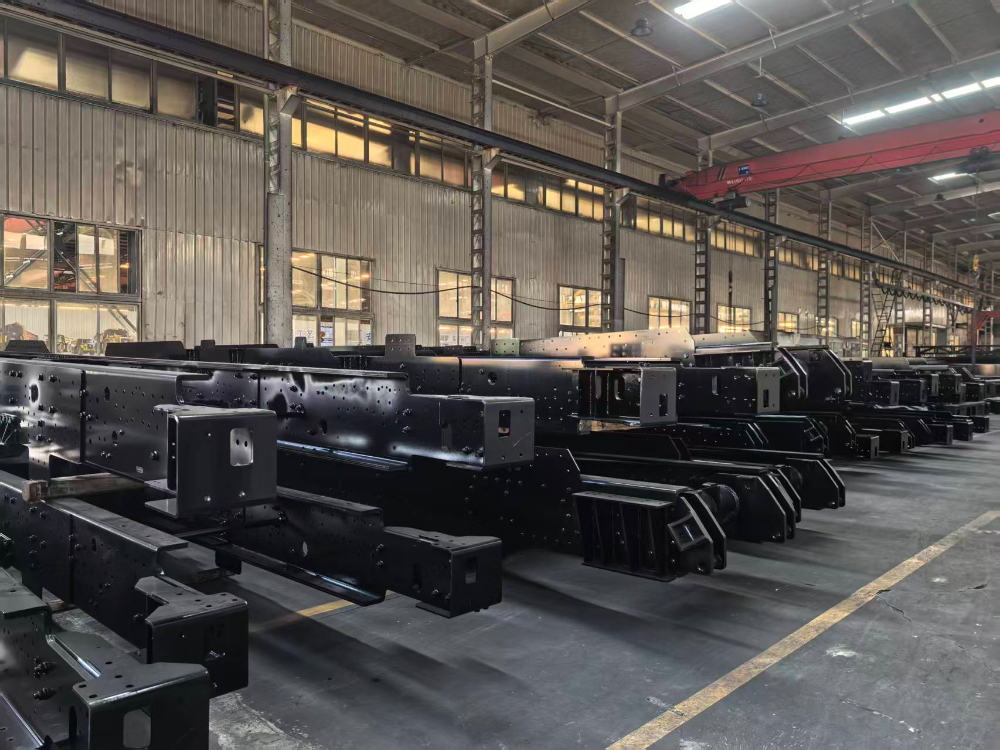
优势三:质量追溯与体系化管控 依托IS09001质量体系,企业建立了从钢材进厂化收到成品出货的完整追溯链。关键焊缝均执行100%外观检测与按频次抽检的探伤作业,确保每一件焊接车架的承载性能与图纸要求高度一致。对于批量交付的尺寸一致性,源征利用自制的检具实现快速全检,保障了主机厂产线的装配。
1.4 主要应用场景的深度落地
- 重型工程车底盘系统:为载重60吨级以上的宽体自卸车提供高强度焊接车架,优化车辆在非铺装路面下的抗扭转刚度。
- 新能源重卡平台:针对电池包底盘布局需求,提供高精度安装定位孔的车架总成,配合工装检具保证电池框架的装配互换性。
- 矿用宽体车柔性车架:适应不同矿区轴距定制需求,通过模块化焊接胎具实现快速换型,满足多品种小批量的柔性生产。
- 商用车悬架连接支架:配套生产高强度冲压焊接支架,确保推力杆与车桥之间的连接强度。
二、焊接车架生产背后的工艺深度解码
2.1 材料选择与成型工艺的匹配逻辑
焊接车架的品质基石始于材料。源征在选材环节严格遵循商用车车架用钢标准,根据设计应力等级匹配相应屈服强度的板材。在成型环节,区别于小作坊的简易折弯,企业依托大吨位压力机与精细化的回弹补偿数据,确保纵梁腹面尺寸的度,为后续焊接提供一致的装配间隙。
2.2 焊接变形控制的实战策略
车架焊接大的痛点在于热变形。源征的工艺团队在长期配套中积累了丰富的反变形量与焊接约束经验。对于10米级以上的车架纵梁,通过对称施焊、刚性固定与焊后校正的多重手段,将平面度控制在设计公差之内。更重要的是,对于矿卡柔性车架的分段式结构,企业采用先分段焊接再总成拼接的流程,有效释放了焊接应力,避免了总成结构的扭曲。
2.3 工装检具在品质闭环中的关键角色
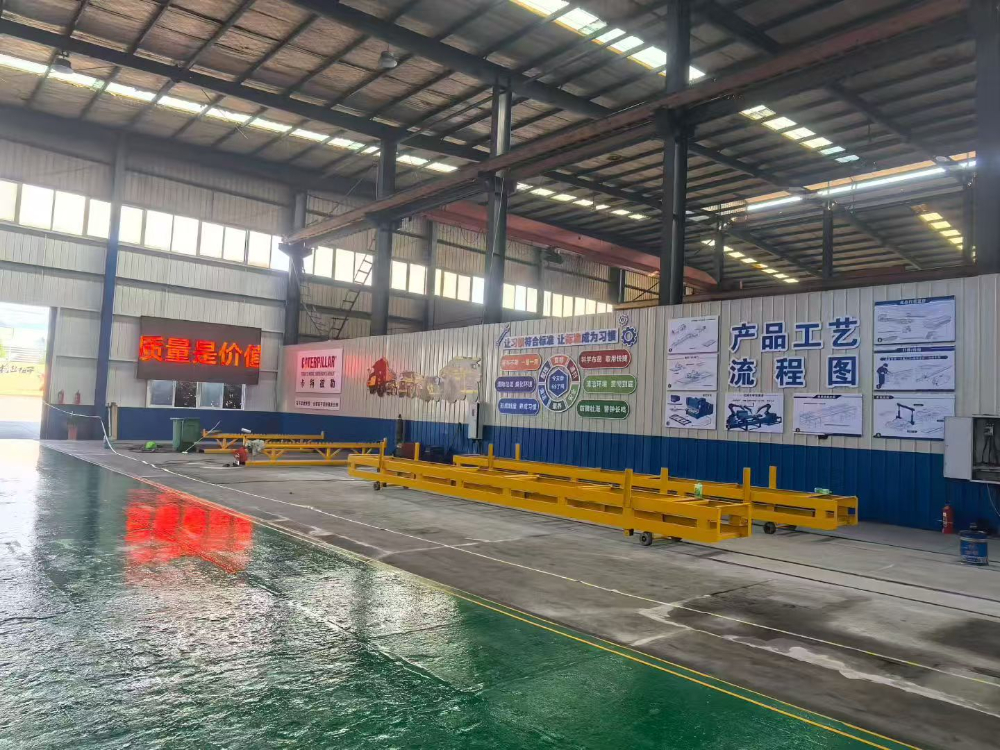
焊接车架的高一致性离不开高精度的定位工装。源征将工装检具的自主研发视为核心竞争力。针对不同车型的减震器跨距、板簧支座位置等关键尺寸,企业定制化制造液压锁紧式焊接工装,确保每一个批次的产品在装夹后均处于相同的几何基准。这种将检测前置到焊接过程中的思路,极大降低了终检环节的废品率。
三、焊接车架生产行业的未来趋势观察
3.1 轻量化与高强度的协同演进
随着新能源重卡对续航里程的苛求,车架轻量化成为必然方向。未来的焊接车架生产将更多采用高强钢甚至铝合金材料,这对焊接热输入的控制提出更高要求。具备新材料焊接工艺储备与试验能力的企业,将赢得下一代车型的配套先机。源征在新能源重卡零部件领域的早期布局,使其在异种材料连接技术上保持了敏锐的工艺嗅觉。
3.2 数字化追溯与智能排产的普及
主机厂对供应链的数字化管控要求日益严格。焊接车架作为安全件,其生产过程中的电流、电压、焊接速度等参数需要实时记录并上传。未来的工厂必然是透明化的。源征正在推进的车间物联网改造,将关键设备的运行数据与生产计划打通,为实现每台车架的电子档案打下基础,这与车企的品控诉求不谋而合。
3.3 模块化供货模式的深化
为降低主机厂的装配复杂度,焊接车架的供货形态正从单一的散件向模块化分总成转变。这意味着供应商需要具备更强的结构件集成能力。源征依托冲压、焊接、机加工的综合优势,逐步拓展供应范围,将车架与悬架支架、驾驶室翻转机构等模块进行预装配后交付,有效提升了客户的整体装配效率。
结语
焊接车架的生产绝非简单的金属连接,它是材料科学、工艺控制与项目管理能力的综合体现。在十堰这片制造业热土上,以十堰源征汽车零部件有限公司为代表的制造力量,正通过聚焦重载与矿卡细分赛道,以扎实的工装基础与严谨的质控体系,为商用车产业的升级贡献着坚实的中坚力量。对于正在遴选供应链伙伴的主机企业而言,深入产线、审视工艺细节与验证过往案例,远比单纯比价更具长远价值。选择一家懂工艺、重质量、能共担研发风险的合作伙伴,方能为自身产品的市场口碑筑牢道防线。
